
Un atelier bien préparé pour souder proprement
Souder du métal en atelier devient rapidement compliqué lorsque les pièces bougent, que les projections s’accumulent ou que les fumées gênent la visibilité. La qualité du cordon dépend pourtant autant de l’organisation du poste que du choix du procédé. Dès les premières fabrications, cette même exigence de préparation conduit naturellement vers les bases du soudage de l’acier, une matière très courante dans les projets de métallerie.
Sommaire de l'article
Le point commun entre une petite réparation et une fabrication métallique plus ambitieuse reste très concret : disposer d’un espace sûr, de pièces correctement préparées et de gestes réguliers. Pour approfondir la préparation des assemblages et les réglages adaptés, l’article comment souder de l’acier apporte un complément utile, directement consacré à cette matière. Cette lecture permet de passer d’un poste simplement fonctionnel à une méthode plus maîtrisée, particulièrement utile lorsque les pièces doivent rester solides, droites et propres.
Aménager le poste avant d’allumer le poste à souder
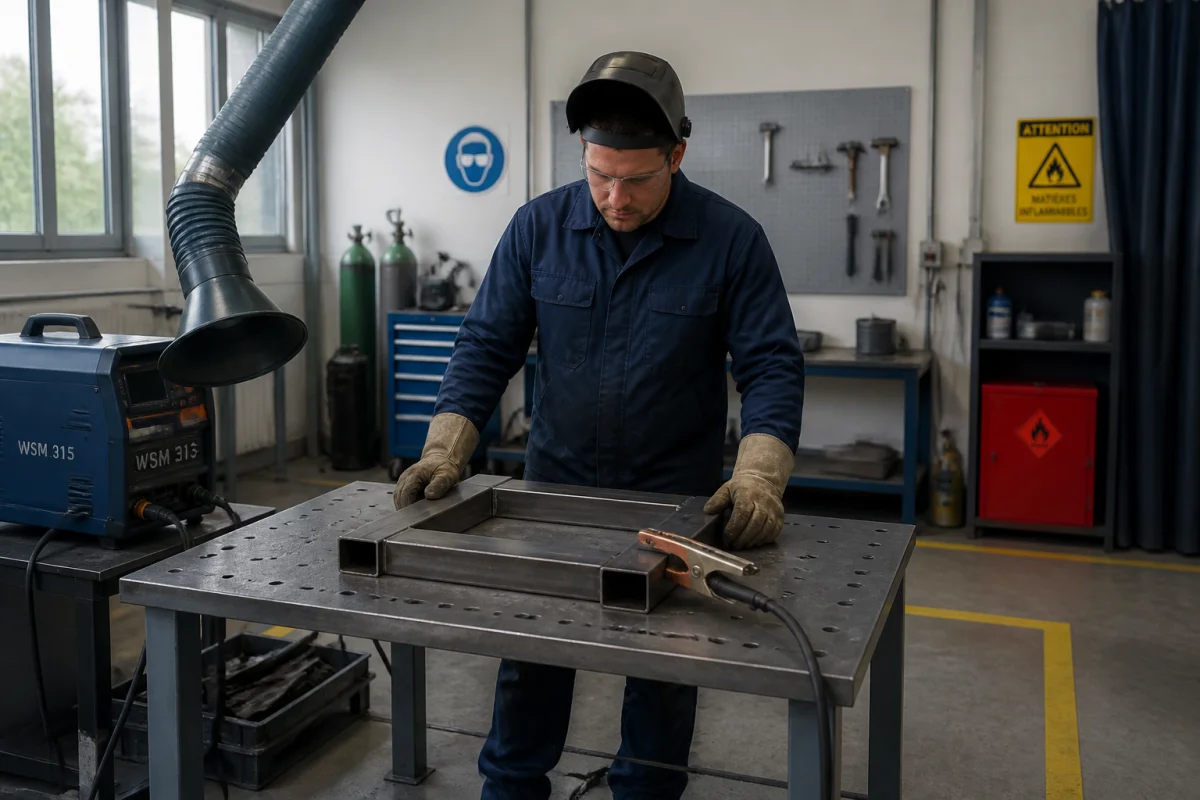
Un bon poste de travail commence par un établi stable, non peint sur la zone de bridage et suffisamment dégagé pour manipuler les pièces sans accrocher les câbles. Les chutes, bidons, cartons et chiffons imprégnés doivent rester éloignés de la zone chaude. Une distance de plusieurs mètres avec les produits inflammables offre une marge pratique, mais l’essentiel consiste surtout à supprimer tout ce qui peut brûler autour de la pièce.
La ventilation doit capter les fumées au plus près de leur émission, sans créer un courant d’air qui perturbe la protection gazeuse d’un procédé MIG, MAG ou TIG. Une aspiration orientable placée à proximité de l’arc est généralement plus efficace qu’une simple ouverture éloignée. Dans un petit atelier, il faut aussi prévoir un renouvellement d’air général et éviter de souder dans un volume fermé sans extraction adaptée.
Le raccordement de masse mérite la même attention. La pince doit serrer une zone métallique propre, débarrassée de la peinture, de la rouille et de la calamine. Une masse posée sur une partie sale provoque un arc irrégulier, chauffe la pince et peut donner l’impression que le réglage de la machine est mauvais. Avant chaque série, un rapide contrôle du câble, de la pince et de la torche évite de perdre du temps sur un problème électrique élémentaire.
Prévoir un espace pour les pièces chaudes
Une pièce soudée peut rester brûlante longtemps après l’extinction de l’arc. Préparez une zone de dépôt identifiée, sur une surface incombustible, et utilisez une pince ou des gants adaptés pour déplacer les éléments. Un morceau d’acier qui semble refroidi peut encore provoquer une brûlure ou enflammer un matériau voisin. Cette organisation est particulièrement utile lorsqu’on travaille sur plusieurs pièces à la suite.
Choisir les protections adaptées au procédé
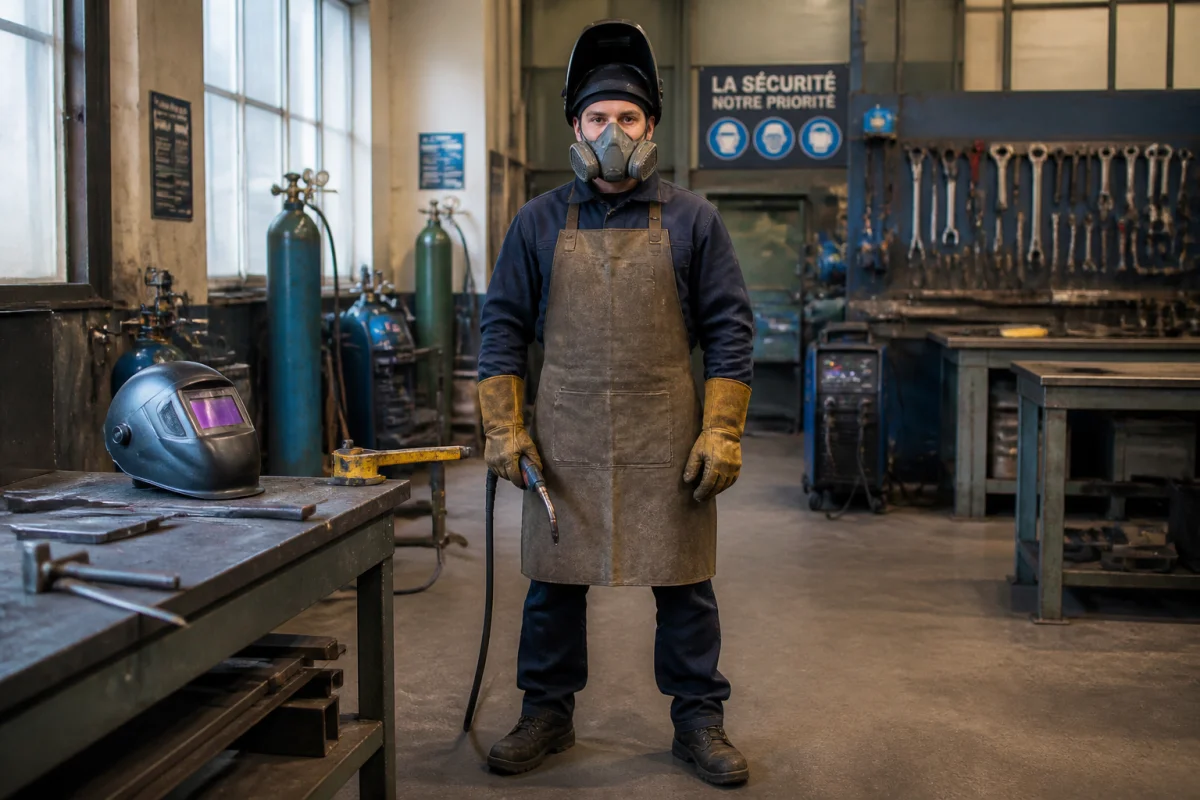
Le masque doit être choisi selon le procédé et la fréquence de travail. Pour le MIG, le MAG et le TIG, un masque automatique facilite le positionnement avant l’amorçage, à condition que sa teinte soit réglée selon l’intensité utilisée. En MMA, les projections et le laitier imposent également une protection du visage et du cou. Un simple écran tenu à la main convient pour certains travaux ponctuels, mais il laisse moins de liberté pour maintenir correctement la pièce.
Les yeux ne sont pas les seuls à protéger. Portez une veste ou un tablier ignifugé, des gants de soudeur adaptés à la chaleur et des chaussures fermées avec une tige suffisamment haute pour empêcher une projection de tomber dans la chaussure. Les vêtements synthétiques fondent sous l’effet des étincelles : une tenue en coton épais ou un équipement prévu pour le soudage est préférable. Les poignets et le col doivent rester fermés sans gêner les mouvements.
Le masque respiratoire ne remplace pas l’extraction à la source, mais peut compléter la protection lorsque l’analyse du poste le justifie. La nature du métal, des peintures, des revêtements et du fil utilisé influence directement les fumées produites. Il faut retirer les revêtements inconnus avant chauffage et ne jamais chauffer une pièce ayant contenu un produit inflammable sans procédure de nettoyage et de dégazage adaptée.
Préparer les pièces pour obtenir un cordon régulier
La préparation représente souvent la moitié du résultat. Commencez par mesurer, tracer et contrôler l’équerrage avant de sortir la machine. Les surfaces à assembler doivent être débarrassées de la rouille, de la peinture, de l’huile et de la calamine sur une largeur suffisante autour du joint. Un disque abrasif propre, une brosse métallique dédiée et un dégraissant adapté permettent de limiter les défauts liés aux contaminants.
Le jeu entre les pièces doit correspondre à leur épaisseur et au type d’assemblage. Un ajustement trop serré peut empêcher la pénétration dans un joint bout à bout, tandis qu’un espace excessif augmente le risque de perçage et de déformation. Pour des pièces fines, testez le réglage sur une chute de même nuance et de même épaisseur plutôt que sur l’ouvrage final.
Le pointage maintient la géométrie, mais il doit être réparti intelligemment. Sur un cadre, commencez par pointer les angles, contrôlez les diagonales, puis ajoutez des points intermédiaires si la longueur le demande. Des points trop volumineux créent des surépaisseurs et compliquent le passage du cordon. Des points trop éloignés laissent les pièces se déplacer sous l’effet de la chaleur.
Une méthode simple pour limiter les déformations
La chaleur dilate le métal, puis son refroidissement le contracte. Pour limiter les déformations, soudez par séquences courtes, alternez les côtés lorsque la conception le permet et laissez la pièce revenir progressivement à température. Le bridage doit maintenir la géométrie sans bloquer brutalement toutes les contractions, car un assemblage trop contraint peut se voiler ou fissurer.
Sur un cadre de 500 millimètres de côté, par exemple, il est plus fiable de contrôler les diagonales après le pointage, de souder quelques centimètres sur un côté, puis de passer sur le côté opposé. La pièce reste ainsi plus équilibrée qu’avec un cordon continu réalisé d’un seul côté. Pour les tôles fines, des cordons intermittents peuvent également réduire l’apport thermique lorsque la résistance et l’étanchéité attendues le permettent.
Régler la machine et garder un geste constant
Le procédé se choisit selon l’épaisseur, l’accessibilité du joint, l’environnement et le niveau de finition recherché. Le MIG ou le MAG convient bien aux séries et aux assemblages courants, avec une vitesse d’exécution appréciable. Le TIG offre un contrôle précis du bain et une finition soignée, mais demande davantage de coordination. Le MMA reste pratique pour les pièces épaisses et les interventions où l’équipement doit rester simple.
Ne copiez pas un réglage sans vérifier l’épaisseur réelle et la position de soudage. Utilisez les indications de la machine comme point de départ, puis observez le bain de fusion sur une chute. Un arc trop long augmente les projections et diminue le contrôle. Une vitesse trop élevée produit un cordon étroit avec une fusion insuffisante, tandis qu’une avance trop lente accumule le métal et transmet trop de chaleur à la pièce.
Le geste doit rester régulier, avec une distance constante entre l’électrode ou le fil et le bain. La torche se déplace sans à-coups, en maintenant un angle cohérent par rapport aux deux pièces. Sur un angle intérieur, un léger mouvement latéral peut répartir la fusion, mais les balancements larges sont rarement nécessaires sur une petite pièce. La régularité vaut mieux qu’une vitesse élevée mal maîtrisée.
Reconnaître les défauts avant de poursuivre
Un cordon acceptable présente une largeur relativement homogène, des bords fondus sans morsures excessives et une transition progressive avec le métal de base. Des projections nombreuses signalent souvent un réglage à revoir, une surface contaminée ou une mauvaise distance d’arc. Un cordon bombé peut traduire une avance trop lente ou un apport insuffisant dans le joint. Une porosité visible doit conduire à vérifier le nettoyage, le débit de gaz, l’étanchéité du circuit et la protection contre les courants d’air.
Le laitier d’une soudure MMA doit être retiré entre les passes. Une brosse métallique ne suffit pas toujours : un marteau à piquer adapté permet de décoller les résidus sans frapper inutilement la pièce. Avant de recouvrir une première passe, examinez-la sous plusieurs angles et éliminez les zones qui présentent un manque de fusion ou une inclusion.
Les erreurs d’atelier qui coûtent le plus de temps
La première erreur consiste à commencer sans montage de contrôle. Deux pièces bien mesurées peuvent encore se déplacer pendant le pointage. Un gabarit simple, deux serre-joints et une vérification des diagonales évitent souvent de devoir dessouder et redresser l’ensemble.
La deuxième est de meuler systématiquement toute la surface avant soudage. Le meulage excessif amincit les tôles et crée des arêtes irrégulières. Il vaut mieux nettoyer uniquement les zones utiles, conserver une géométrie nette et ajuster les chanfreins lorsque l’épaisseur et la pénétration le nécessitent.
La troisième est de négliger le temps de refroidissement. Empiler les pièces chaudes ou les tremper brutalement peut modifier leur forme et compliquer les contrôles. Laissez-les refroidir naturellement sur une surface stable, puis vérifiez l’alignement avant la finition.
Contrôler et finir une pièce soudée
Le contrôle commence par un examen visuel et dimensionnel. Vérifiez la longueur des cordons, l’absence de fissures, de trous traversants et de zones non fusionnées. Contrôlez ensuite les diagonales, les angles et la planéité avec les outils utilisés au traçage. Pour une pièce destinée à supporter une charge, l’aspect du cordon ne suffit pas à valider la résistance : la conception du joint, le métal, l’épaisseur et le procédé doivent être cohérents avec l’usage.
La finition doit rester mesurée. Meuler un cordon pour le rendre discret peut réduire sa section et masquer un défaut. Lorsque l’aspect final compte, préférez plusieurs passes maîtrisées et un nettoyage soigné plutôt qu’une forte reprise après soudage. Après dégraissage, une protection adaptée du métal limite la corrosion et prolonge la durée de vie de la fabrication.
Faire évoluer sa pratique vers le soudage de l’acier
Une fois le poste correctement aménagé, les pièces préparées et les gestes stabilisés, les projets peuvent gagner en précision. Les bases à retenir pour l’acier sont la propreté des surfaces, le choix du procédé selon l’épaisseur, la maîtrise de l’apport thermique, le pointage contrôlé et l’inspection de chaque passe. Ces principes servent aussi bien à réparer un support qu’à fabriquer un cadre, une étagère ou un élément de serrurerie.
Commencez chaque nouvel assemblage par une chute ou une éprouvette de test, notez le réglage qui fonctionne et observez la pièce après refroidissement. Cette habitude crée progressivement un véritable référentiel d’atelier. Elle permet ensuite d’aborder les techniques de fabrication métallique avec plus de confiance, notamment lorsqu’il faut souder de l’acier proprement, conserver une géométrie précise et obtenir un assemblage durable.